爆炸复合属于冷态固态冶金结合。炸药爆炸产生极高的冲击波压力(GPa级),驱动复板以超高速倾斜撞击基板。在此高压与高速变形下,撞击点产生的“金属喷射流”瞬间冲刷掉表面氧化膜与杂质;随即两金属界面被强烈挤压至原子间距(小于 1nm),金属原子间产生强大的引力键合,并在微观上形成互相咬合的波浪界面,从而实现远超普通物理黏合的冶金结合。
金属爆炸复合工艺原理深度解析
宝鸡力合金属复合材料有限公司—超高压、微秒级极高速动态塑性变形下的原子级固态冶金结合技术
什么是金属爆炸复合工艺?
金属爆炸复合(Explosive Welding)是一种利用炸药爆炸释放的高能化学能,驱动复板(Clad Metal)以超高速倾斜撞击基板(Base Metal),在撞击点产生极高压力(GPa级),使异种金属在未熔化的冷态下实现原子级固态冶金结合的特种加工技术。
该工艺完美解决了钛/钢、锆/钢、铝/铜等熔点悬殊、热膨胀系数差异巨大的异种金属难以通过传统熔融焊接进行复合的工业难题。
爆炸复合核心物理机制
在爆炸波推进的微秒瞬间,撞击点附近的金属表现出类似流体的塑性流动行为:
爆炸焊接过程与波浪界面形成示意图(向量动画展示)
1. 自清洗“金属喷射流” (Jetting)
超高压使撞击点前沿的金属表面层呈流体状喷射而出,瞬间冲刷并彻底清除两板表面的氧化膜与杂质,露出纯净的活性金属原子。
2. 原子级近距离接触
在冲击波强力挤压下,清除干净的金属界面距离被压缩至小于 1nm(接近晶格常数),使异质金属原子产生强大的引力键合。
3. 微观波浪咬合界面
流体失稳导致界面形成周期性微观波浪,增加了结合接触面积,强烈的机械咬合与塑性强化极大地提升了复合板的剪切强度。
力合金属标准化生产流程
01
配组预处理
基/复板抛光除锈,按计算好的间隙预设架设。
02
炸药均匀铺设
铺设特定配比的低爆速专用复合炸药。
03
野外爆轰复合
引发爆轰驱动复板倾斜撞击,完成冶金结合。
04
热处理与UT探伤
消除残余应力,矫平并实施 100% 超声波无损检测。
工艺优势对比
| 对比维度 | 爆炸复合工艺 (EXW) | 传统热轧复合 | 堆焊 / 熔敷 |
|---|---|---|---|
| 结合机制 | 冷态固态冶金结合,无热影响区 | 高温热扩散结合 | 局部高温熔融冶金 |
| 材料适应性 | 极广(钛/钢、锆/钢、铜/铝等) | 受熔点/相图限制 | 受熔化稀释率限制 |
| 结合强度 | 极高(剪切强度超母材要求) | 中等至较高 | 较高,但存在热应力 |
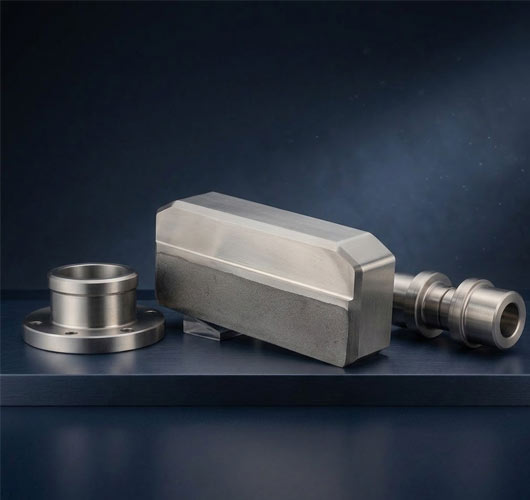
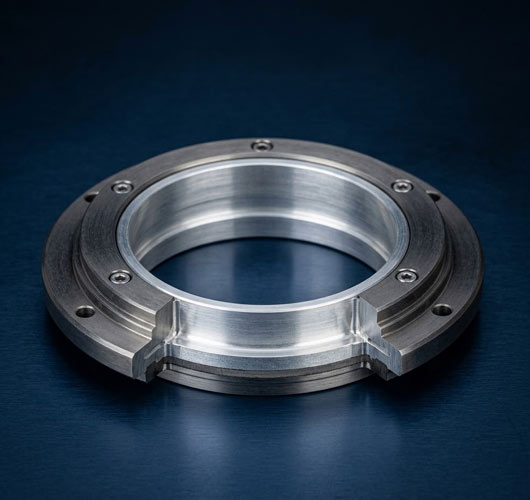
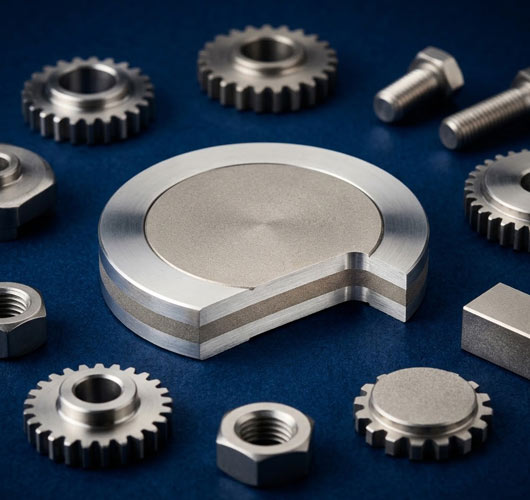
力合金属 · 爆炸复合核心产品系列
查看更多爆炸焊接工艺常见问题解答 (FAQ)
传统熔融焊接需要熔化金属,对于熔点相差巨大的异种金属,容易产生高脆性的中间金属间化合物(如 Fe-Ti 相),导致接头极其脆弱。爆炸复合全过程在极短的微秒级时间内完成,属于固态结合,金属界面无明显扩散与热影响区,避开了相图限制与熔化稀释问题,因此非常适合复合熔点、热膨胀系数差异巨大的金属组合。
波浪界面是流体失稳(Kelvin-Helmholtz 不稳定性)的结果。这种周期性微观波浪极大增加了结合界面面积,提供了强烈的机械咬合力,并伴随局部塑性强化,能显著提升复合板的抗剪切强度。波浪的波幅与波长可通过精确调控炸药爆速、铺设厚度、复板与基板的架设间隙等工艺参数来进行优化控制。
爆轰完成后,复合板内部会残留较大的爆炸应力和硬化层。标准后处理工序包括:① 消除应力热处理(恢复材料韧性与延伸率);② 矫平处理(修正爆轰引起的板材形变);③ 100% 超声波无损探伤(UT)(确保结合率达到 NB/T 47002 等标准要求);④ 机械加工与边角修整。
经力合金属标准化工艺生产的爆炸复合板,结合率通常可达到 99% 至 100%(全板无分层)。在剪切强度测试中,结合界面的剪切强度往往高于国家标准要求,甚至超过基材本身的强度(测试时剪切破坏发生在基材而非结合界面上)。
留言
电话
业务热线
0917-3380811
大客户专线
139-9278-0023
微信
扫码加微信
抖音
扫码看抖音
