产品库
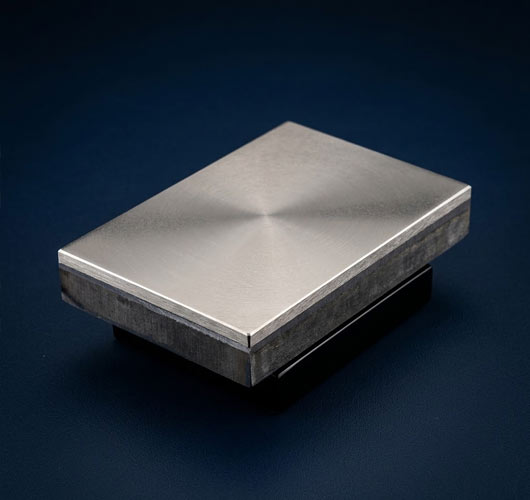
高性能钛/钢爆炸复合板 (Titanium Clad Steel Plate)
- 覆层材料: TA1, TA2, TA9, TA10, TC4 (Gr1, Gr2, Gr7, Gr12, Gr5)
- 基层材料: Q235B, Q345R, SA516 Gr70, 20R, 16MnR 等碳钢及容器钢
- 执行标准: GB/T 8547-2019, ASTM B898, NB/T 47002.3-2019
- 规格范围: 覆层厚度 1.0-10mm + 基层厚度 6-200mm (可按需定制组合)
- 结合状态: 100% 界面冶金结合,贴合率 ≥ 99.5%
获取即时规格报价
宝鸡力合提供精准切割、坡口加工、封头冲压及权威第三方(如西北有色院)检测报告服务。
获取定制报价
服务热线:0917-3380811
技术参数与质量保障
基本规格与执行标准
| 产品名称 | 钛/钢金属复合板 (Titanium-Steel Clad Plate) |
|---|---|
| 常用组合 | TA2 + Q345R / TA2 + SA516Gr70 / TA1 + Q235B / Gr2 + A36 |
| 执行标准 | 国标:GB/T 8547-2019, NB/T 47002.3-2019 | 美标:ASTM B898, ASME SB-898 |
| 生产工艺 | 爆炸复合 (Explosion Welding) / 爆炸+轧制复合 (Explosion-Rolling) |
| 探伤等级 | 符合 GB/T 8547 / NB/T 47002.3 一级 (100% UT 探伤,无未结合区) |
钛/钢复合板 核心力学与结合性能要求
| 检测项目 | 剪切强度 (Shear Strength) | 结合率 (Bonding Area) | 弯曲性能 (Bending) | 抗拉强度 (Tensile Strength) |
|---|---|---|---|---|
| 标准要求 | ≥ 140 MPa (远超国标 100MPa 要求) | ≥ 99.5% (符合 1 级复合板要求) | 内弯/外弯 180°,界面无分层与开裂 | 不低于基层钢板标准下限值 |
核心应用领域与特点
宝鸡市力合金属复合材料有限公司生产的钛/钢复合板,将钛材卓越的耐腐蚀性能与碳钢/低合金钢优异的结构强度及低成本优势完美结合。相比纯钛板,可为客户节省 50% - 70% 的材料成本。界面形成牢固的冶金结合,能承受高温、高压及剧烈热震环境,广泛应用于:
- 化工与PTA/PTMEG: 反应釜、蒸发器、脱硫塔、冷凝器及管道管板。
- 湿法冶金与环保: 环保烟气脱硫(FGD)吸收塔内衬、高压浸出釜及电解槽。
- 海洋工程与制盐: 海水淡化蒸发器、真空制盐设备、海洋工程结构防护衬板。
宝鸡力合复合材料 — 质量管控与交付保障
精准爆炸焊接工艺
拥有专有爆炸焊接野外场地与高精度炸药配比技术,保证界面形成均匀微观波状冶金结合,剪切强度稳定在 140-200 MPa。
100% 全板超声波探伤
复合完成后逐张进行全板 100% UT 探伤,确保结合率 ≥99.5%,杜绝设备后续加工及运行中的起泡与分层风险。
压力容器品质资质
产品全面符合 NB/T 47002.3 压力容器用复合板标准,随货附带 EN 10204 3.1 质保书,支持委托第三方机构进行拉伸/剪切/弯曲复检。
中国钛谷产业集群优势
立足宝鸡“中国钛谷”,具备原材料直采与全产业链加工能力,常规规格极速响应,提供封头冲压、卷圆、坡口加工等一站式深加工服务。
相关产品推荐
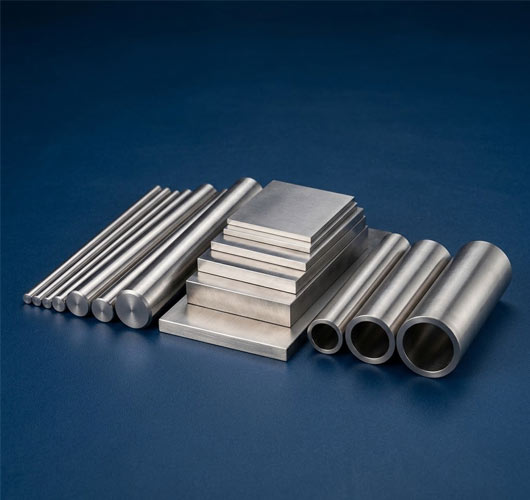
钛/钢复合板(复合材料)产品详情 - 精选常见问题
钛/钢复合板最大的优点是结合了钛的“耐腐蚀性”与碳钢/容器钢的“高机械强度与低成本”。在满足大型化工设备耐腐蚀要求的同等条件下,使用复合板相比全纯钛制造可降低 30%–50% 的材料成本,且极大提高了容器设备的整体抗压和抗拉强度。
爆炸复合是利用炸药爆炸产生的巨大能量使钛板以高速碰撞基体钢板,界面瞬间产生塑性变形与金属射流,从而形成牢固的原子间冶金结合。这种结合强度极高(剪切强度通常高于 140 MPa),不会因温变或机械加工而发生剥离,是目前制造钛钢复合材料最主流、最可靠的工艺。
由于钛与钢在高温下易形成脆性金属间化合物,因此焊接时**严禁直接熔焊钛与钢**。常规加工工艺为:先焊接基层钢板(采用钢焊丝),打磨清根后,在钛层结合面铺设银/铜衬垫或利用盖板手套缝,使用氩弧焊(TIG)焊接覆层钛板,确保钛层防腐连续性与钢层结构承压性。
我们严格执行 GB/T 8547-2019《钛-钢复合板》或 NB/T 47002.1-2014《压力容器用爆炸复合板》。出厂前 100% 进行超声波探伤(UT),确保全板结合率达到并超越标准要求(B1级及以上),同时抽取试样进行界面剪切强度测试、拉伸试验和内外弯曲试验,随货附上完整的检验证书。
公司支持全方位定制:覆层钛厚度通常为 1.0mm – 12mm,基层钢板厚度为 6mm – 150mm;最大幅面可达 3000mm × 10000mm。同时可根据客户图纸需求,提供开平、下料切割、坡口加工、管板打孔及卷筒等后续深加工服务。